2026-10-29
Bir kutu yapma makinesi nadiren tek parça bir ekipmandır. Sarılmış teneke veya alüminyumu bitmiş metal kaplara dönüştüren koordineli bir şekillendirme, kaynak, kaplama ve kapatma istasyonları grubudur. Pratik anlamda bu terim, kompakt, tek istasyonlu gövde oluşturucudan, uç kapak presine sahip eksiksiz bir yiyecek konservesi hattına kadar her şeyi kapsar. Seçeceğiniz makine ailesi kova çapına, malzeme kalınlığına, üretim hacmine ve formatları ne sıklıkta değiştirmeniz gerektiğine bağlıdır.
Geniş ifade " makine yapabilir ” birkaç farklı ekipman kategorisini kapsar. Gıda konservesi hatları, güvenli iç kaplamalara sahip kaynaklı üç parçalı gövdelere odaklanıyor. İçecek kutusu hatları, ince duvarlı kaplar için boyunlandırma, flanşlama ve boncuklanma ekler. Aerosol kutu makineleri, valf montaj kabını taşımak için koni veya kubbe oluşturmayı içerir. Kimyasal madde ve kova hatları daha ağır teneke levhalarla çalışır ve sağlam dikiş gerektirir. Uç kapağı ve kolay açılan uç ekipmanı genellikle gövde yapım makinelerinden çok daha yüksek strok hızlarında çalışır.
| Makine tipi | Tipik ürün | Anahtar süreçler |
|---|---|---|
| Yiyecek ve içecek konserve makineleri | Yuvarlak, dikdörtgen veya düzensiz şekillerde meyve, sebze, et ve içecek kutuları | Gövde kaynağı, dikiş kaplama, flanşlama, alt uçların dikilmesi |
| Aerosol kutu makineleri | Sprey kutuları, deodorant kutuları, ev tipi aerosol kapları | Koni/kubbe şekillendirme, silindir kaynağı, boyun verme, basınç testi |
| Süt tozu konserve makineleri | Süt formülü ve besin tozu için geniş ağızlı kutular | Çok aşamalı gövde şekillendirme, boncuklama, kenar kıvırma, alt dikiş |
| Uç kapağı ve kolay açılır uç çizgileri | Düz uçlar, halka çekmeli uçlar, çentikli kolay açılır uçlar | Kaydırma kesme, dönüşüm presleme, sekme oluşturma, bileşik astar |
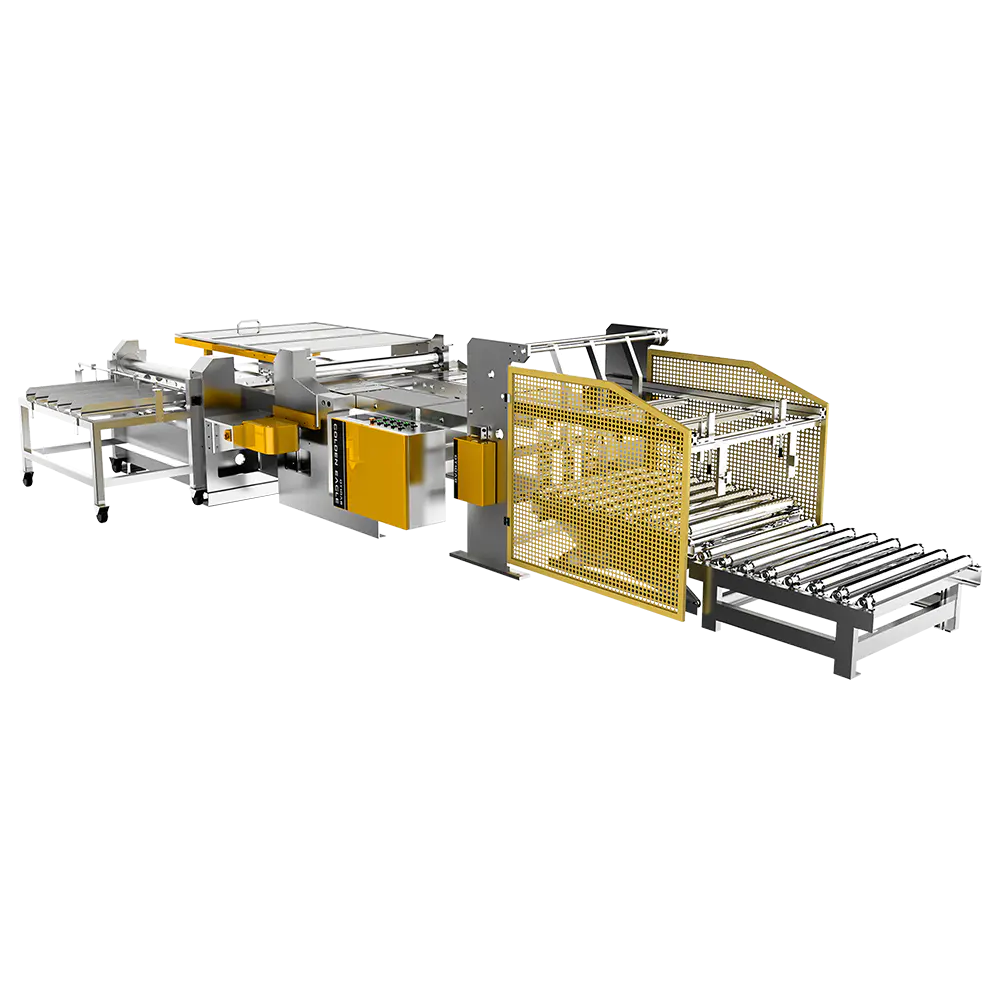
Yuvarlak gıda kutuları için üç istasyonlu ve dört istasyonlu birleştiriciler yaygındır çünkü gövde oluşturmayı, kenar düzeltmeyi, flanşlamayı ve birleştirmeyi tek bir endeksli döngüde birleştirirler. Bu tasarım, biçim değişikliklerini rastgele yerine planlı tutarken kullanımı azaltır. Dört istasyonlu bir birleştirici, yuvarlak gövdeler için öngörülebilir çıktıya ihtiyaç duyan tesislere uygundur.
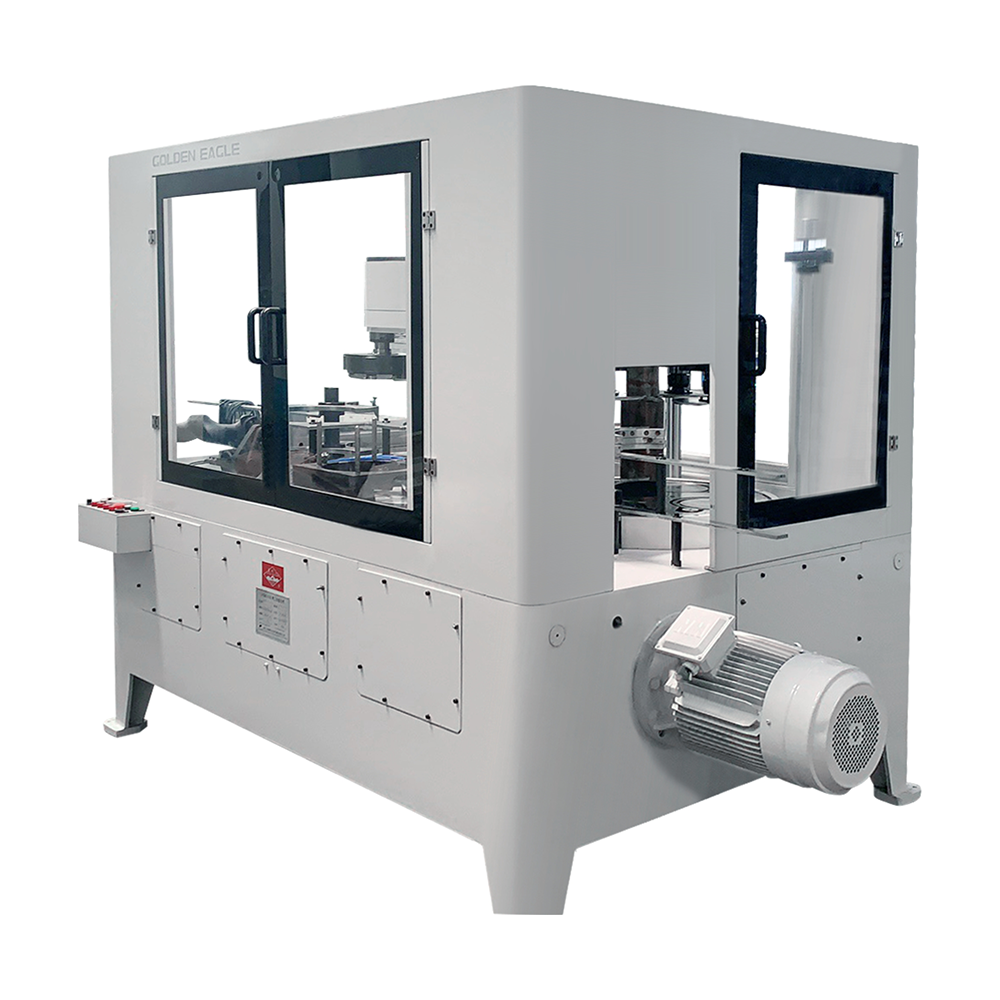
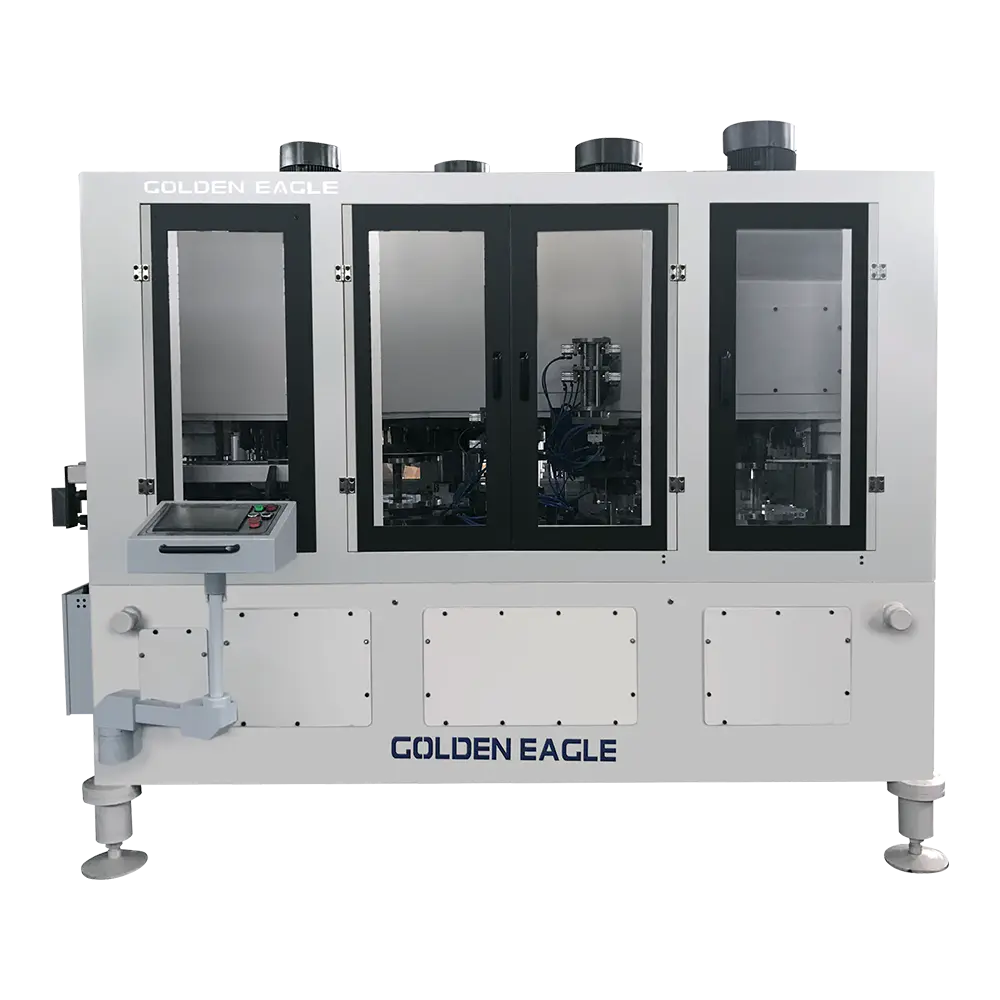 Dört İstasyonlu Boyun Açma Flanş Boncuklama Kapatma Teneke Kutu Yapma Makinesi Bu entegre dört istasyonlu makine, gövde şekillendirme, kenar kıvırma ve birleştirme işlemlerini tek bir döngüde birleştirerek, yuvarlak yiyecek kutuları hatları için öngörülebilir çıktı sağlar ve işlemler arasındaki işlemleri azaltır. Ürünü Görüntüle →
Aerosol kutusu üretimi, valf kabını basınç altında tutması gereken bir üst koni veya kubbe ekler. Ekstra presleme ve ısıl işlem adımları, aerosol makinelerinin normalde ayrı birimler olarak değil, eksiksiz bir paket olarak satın alındığı anlamına gelir. Kimyasal ve kova hatları benzer şekilde çalışır ancak daha kalın levha ve daha güçlü yan dikişler için üretilmiştir.
Çoğu bitki uç kapak çizgisini gövde çizgisinden ayrı tutabilir. Bir dönüştürme presi, önceden kaydırılmış kabukları alır ve bunları halka çekmeli veya tam panelli kolay açılır uçlara dönüştürür. Dönüşümden sonra, bir bileşik besleme istasyonu, kutunun kenarına sızdırmaz bir conta oluşturacak astar bileşiğini uygular.
Son kutu boyutu ne olursa olsun, üç parçalı bir hat aynı mantıksal sırayı takip eder. Her istasyon bir öncekine bağlıdır, dolayısıyla zamanlama ve malzeme kontrolü pres hareketinin kendisi kadar önemlidir.
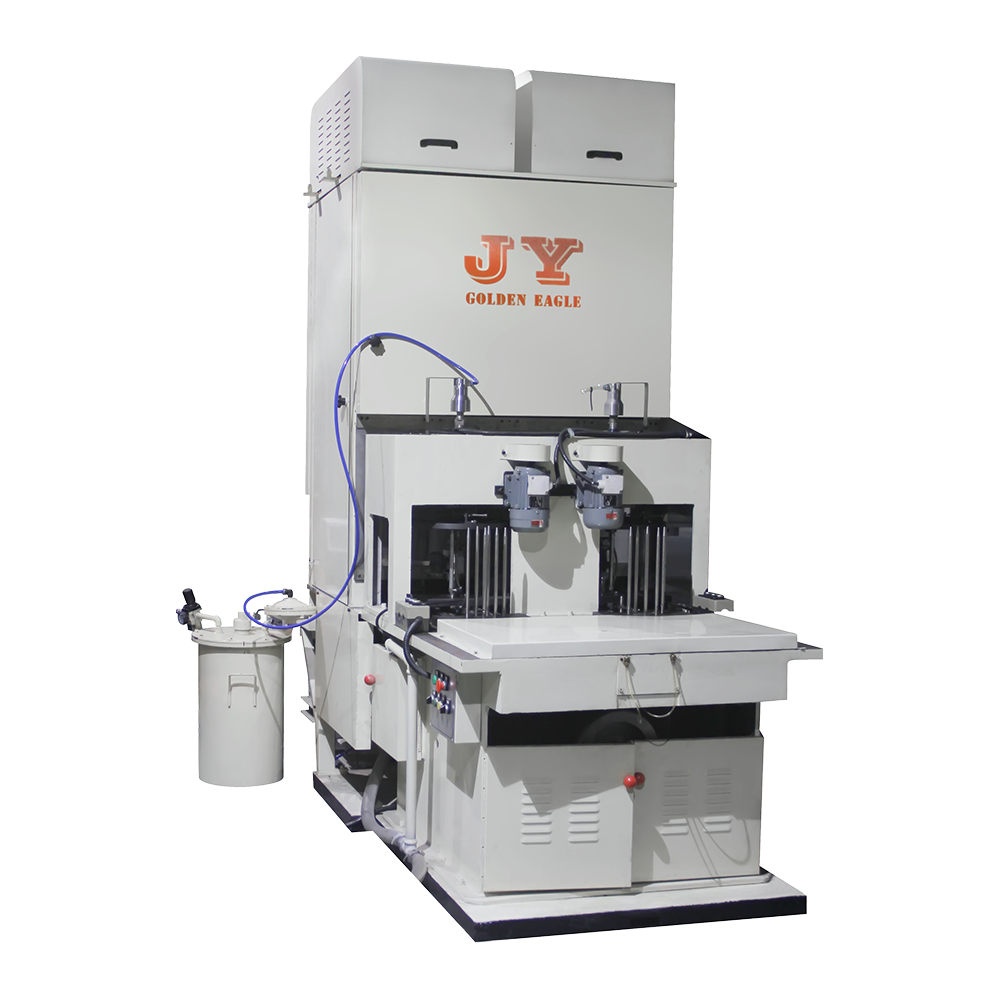
Özel bir kutu gövde kaynakçısı bu sürecin kalbidir çünkü dikiş kalitesini, kaynak ısısını ve ilerleme hızını kontrol eder. Makine çok istasyonlu bir birleştiriciye entegre edilmediğinde, takımları değiştirmeden farklı gövde yüksekliklerinin işlenmesine olanak sağlamak için genellikle ayrı bir istasyon olarak yerleştirilir.
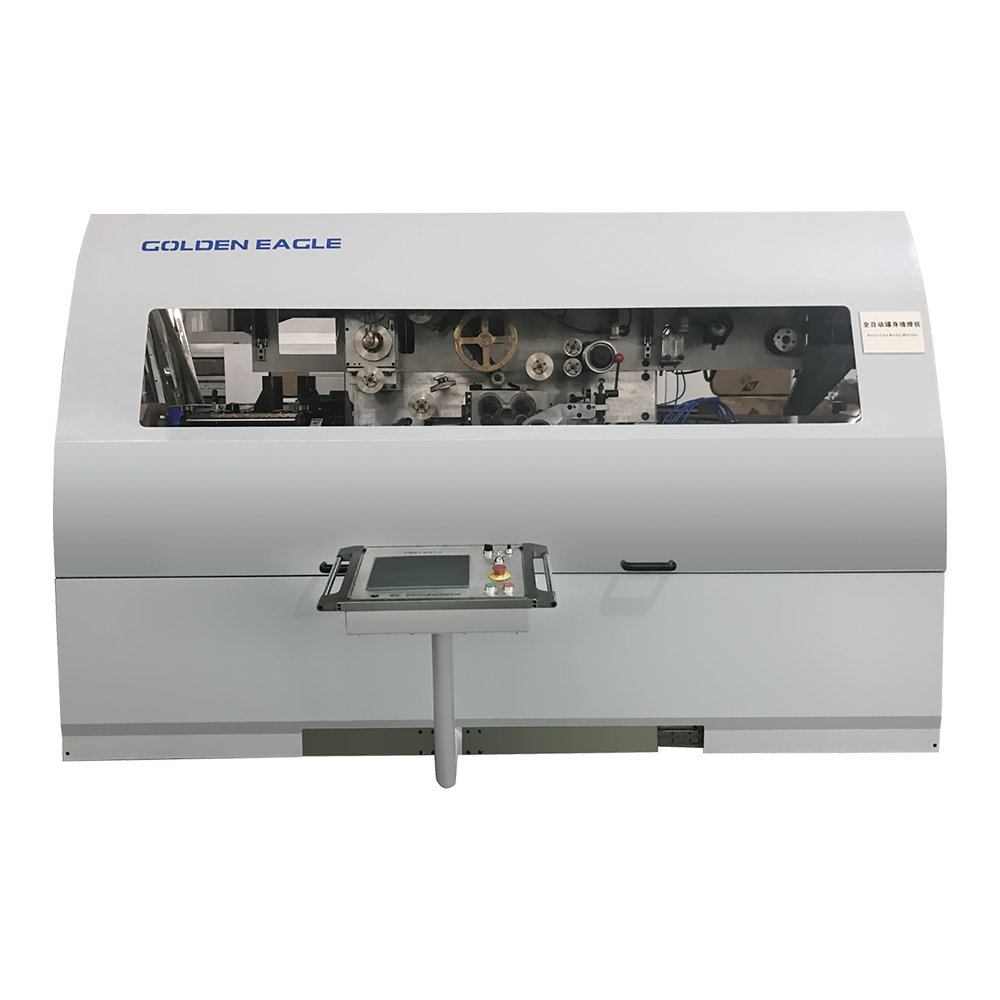 Güvenilir Dikiş Kalitesi için Otomatik Kutu Gövde Kaynak Makinesi Özel bir kaynakçı olarak dikiş kalitesini ve kaynak ısısını kontrol eder ve tek başına durarak çeşitli gövde yüksekliklerini alet değiştirmeden işleyebilir; yiyecek, içecek ve aerosol kutuları için idealdir. Ürünü Görüntüle →
İş akışının daha ayrıntılı bir açıklaması için şu makaleye bakın: konserve yapma makinesi nasıl çalışır .
Alıcılar bir kutu yapma makinesinin dakikada ne üretebileceğini sorduklarında üç sayıyı ayırmaları gerekir: dakika başına gövde şekillendirme vuruşu, dakika başına son veya kapak vuruşu ve reddedildikten sonra entegre hat çıkışı. Yararlı bir referans noktası, maksimum test hızı değil, makinenin belirli bir malzeme kalınlığında sürekli olarak koruduğu hızdır.
Çubuk uzunlukları gösterge niteliğindedir; gerçek verim kova boyutuna, malzeme kalınlığına, besleme sistemine ve takım sayısına bağlıdır. Bir sözleşme imzalamadan önce daima kendi teneke levhanız ve hedef kutu profiliniz ile bir üretim testi isteyin.
| Gösterge | Sana ne anlatıyor | Yaygın tuzak |
|---|---|---|
| Dakika başına vuruş | Şekillendirme veya dönüştürme presinin mekanik çevrim hızı | Maksimum hız, kalın malzeme veya karmaşık şekillerle nadiren sürdürülebilirdir |
| Değiştirme süresi | Kutunun yüksekliğini veya çapını ne kadar hızlı değiştirebilirsiniz? | Kalıp maliyeti ve kurulum işçiliği genellikle hafife alınır |
| Dikiş bütünlüğü | Sızıntı oranı, kaynak tutarlılığı ve dikiş kalınlığı | Yalnızca görsel inceleme mikro sızıntıları gözden kaçırır |
| Takım ömrü | Kenar aşınmasından önceki üretim sayısı kaliteyi etkiler | Düşük maliyetli araçlar arıza süresini ve hurdayı artırabilir |
| Malzeme aralığı | Kabul edilebilir sac kalınlığı ve genişliği | 0,30 mm'lik bir hat setine 0,20 mm'lik malzemenin beslenmesi burkulmaya neden olacaktır |
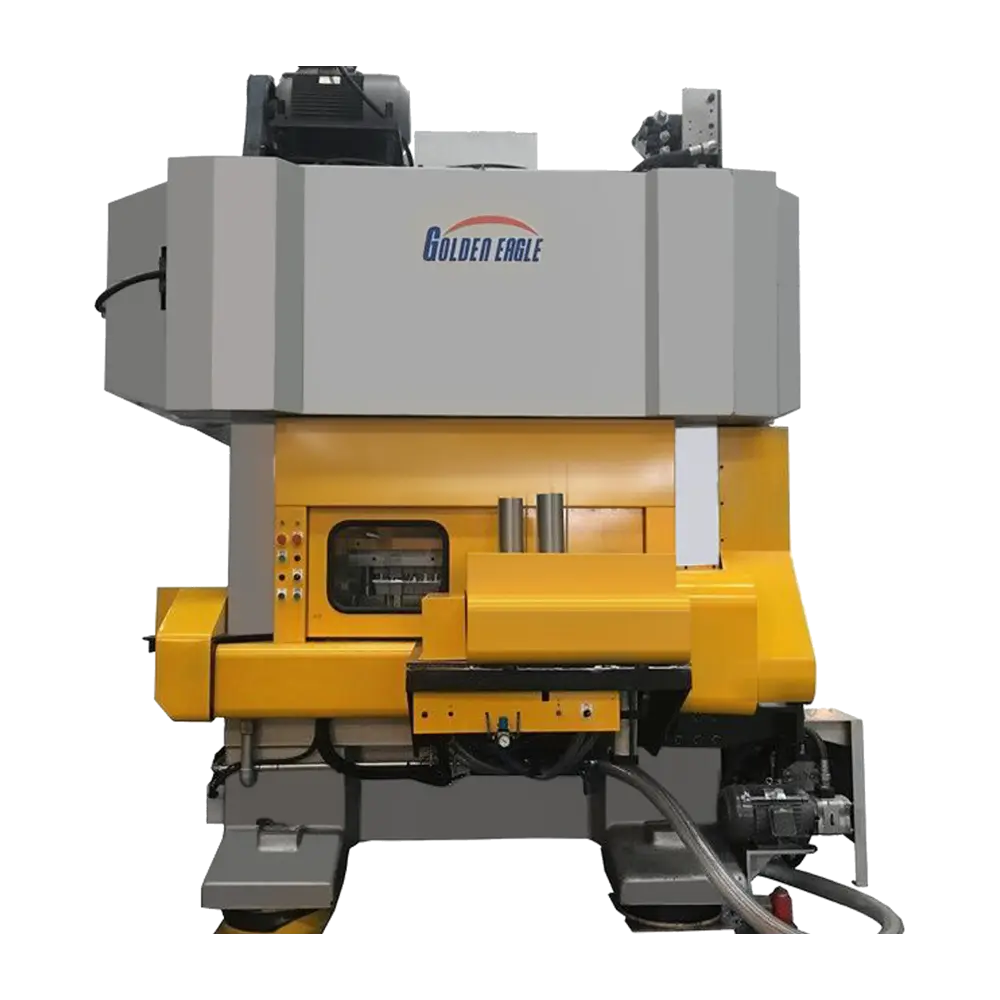
Uç kapak hatları ayrı bir performans incelemesini hak ediyor çünkü bunlar bir dönüştürme presini, sekme kalıplarını, kaydırmalı kesmeyi ve kaplama ekipmanını birleştiriyor. Hat genellikle karoseri makinesinden daha hızlıdır ancak aynı zamanda yanlış hizalamanın ortaya çıkabileceği daha fazla istasyona sahiptir.
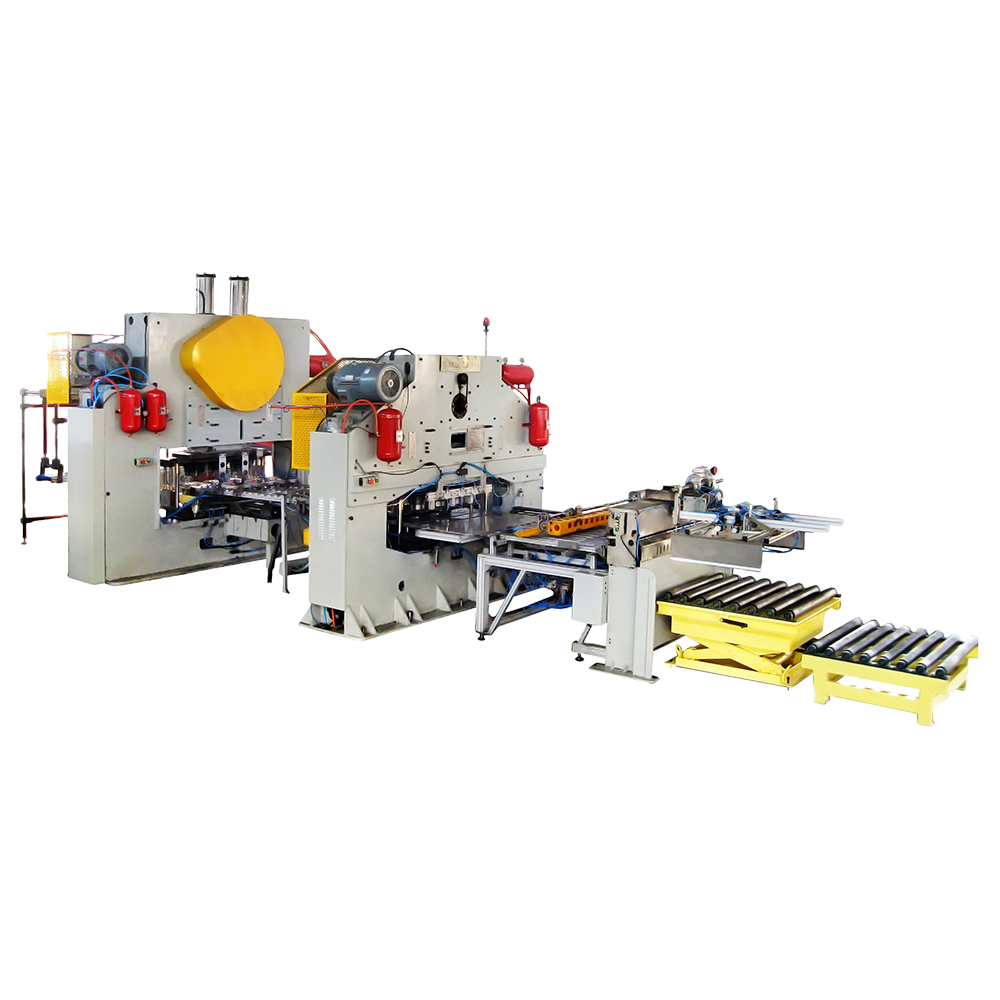
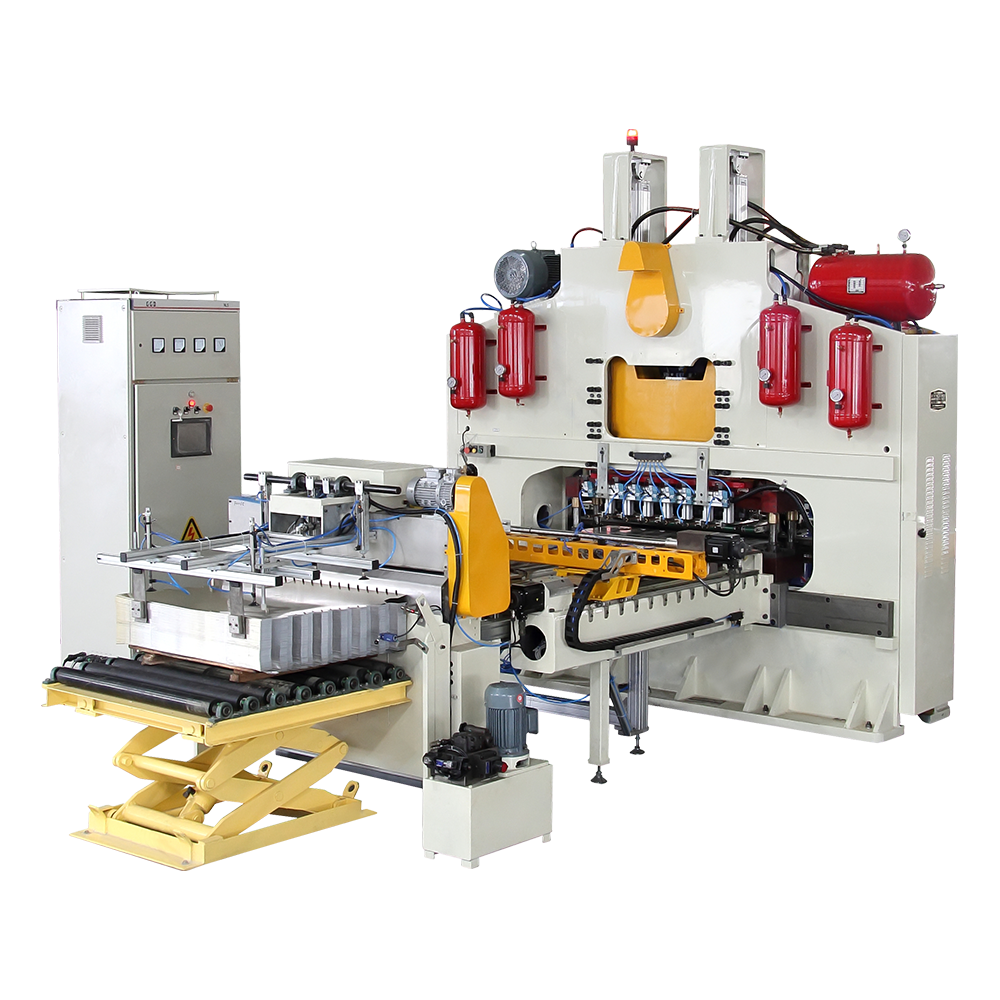 Uç Kapak Presleme için CNC Otomatik Dijital Punch Bu PLC kontrollü pres, uç kapaklar için tabaka preslemeyi otomatikleştirerek malzemeden tasarruf sağlar ve verimliliği artırır. Çoklu modelleri ve yüksek tonajı ile teneke kutu hatlarında çeşitli kapak boyutlarına uygundur. Ürünü Görüntüle →
Bir kutu yapma makinesi seçmek yalnızca birim başına fiyatla ilgili değildir. Gizli maliyetler takımlama, bakım, yeniden işleme ve format değişikliği kayıplarıdır. Kutu spesifikasyonundan başlayın ve makine düzenlemesine doğru geriye doğru ilerleyin.
Teknik özelliklerin karşılaştırılması konusunda daha ayrıntılı bir tavsiye için doğru kutu yapım makinesinin nasıl seçileceğine ilişkin kılavuzu okuyun.
Seçim yaklaşımımız aşağıda daha ayrıntılı olarak açıklanmaktadır. doğru kutu yapma makinesi nasıl seçilir .
Hatları yıllarca çalıştırabilir ve sıkı toleranslar dahilinde üretime devam etmelidir. Uzun üretim geçmişine sahip bir üreticinin istikrarlı dökümlere, kanıtlanmış kalıplara ve genellikle gözden kaçan ayarlamaların tam olarak nerede yapılması gerektiğini bilen bir teknisyene sahip olması daha olasıdır. Bu pratik derinlik, devreye alma süresini azaltır ve küçük sorunların tekrarlayan duruşlara dönüşmesini önler.
Bir inşaatçı Asya, Avrupa, Afrika ve Amerika'daki konserve fabrikalarına ekipman teslim etmişse, hat genellikle tekrarlanan kurulumlarla iyileştirilir. Sadece örnek çizimlerle satılan izole bir makine için aynı şey söylenemez.
Özetle, bir kutu yapım makinesi komple bir sistem olarak değerlendirilmelidir: besleme, kaynaklama, kaplama, şekillendirme, birleştirme ve uç kapak üretimi birlikte çalışmalıdır. Öncelikle üretim senaryonuzu tanımlayın, makineyi kendi malzemeniz ve kova profilinizle test edin ve ardından pratik çıkışı ve değişim esnekliği tesisinize uygun olan hattı seçin.
İlgili Ürünler
1978 yılında kurulan şirket, yurtiçinde ve yurtdışında tanınmış en büyük makinelerden biridir.
Ürün kategorileri
İletişim bilgileri
Zhongshatou Shenjiamen Zhoushan Zhejiang Çin
+86-580-305646