2026-09-17
Geçtiğimiz günlerde bir konserve üreticisi bizden 330 ml'lik içecek kutuları için fiyat teklifi vermemizi istedi. İlk soruları fiyatla ilgili değildi. Hızla ilgiliydi: Dakika başına kutu sayısı, çift vardiya güvenilirliği ve bütçeye uygun hurda oranı. Başlangıç için doğru sorular bunlar.
İlk olarak sonuç: kutu boyutuna ve malzemesine, vardiya başına çıktıya ve dolum hattınızın ihtiyaç duyduğu dikiş ve kaplama kalitesine göre bir kutu yapım makinesi seçin. Otomasyon düzeyi, takımlama ve satış sonrası destek bu üçünden sonra gelir. Bu makale, bir kutu hattını kârlı kılan makine türlerini, şekillendirme ve kaynak işlemlerini, maliyet etkenlerini ve bakım alışkanlıklarını kapsamaktadır.
Bir kutu yapma makinesi, genellikle teneke olan kaplanmış çelik sacı bitmiş metal kaplara dönüştürür. Çoğu yiyecek ve içecek fabrikası üç parçalı hatlar kullanır: makine düz bir ham parçayı keser, onu bir silindir şeklinde büker, yan dikişi kaynak yapar, kaynağın üzerine koruyucu bir şerit uygular, ardından gövdeye flanş yapar, böylece bir dikiş istasyonu alt uç ve kapak üzerinde yuvarlanabilir. Tek bir diskten bir fincan çeken iki parçalı hatlar, bazı içecek ve aerosol formatlarına uygundur ancak üç parçalı üretim, kısa tirajlara ve sık boyut değişikliklerine daha kolay uyum sağladığı için konserve gıda, süt tozu ve kimyasal ürünlerde hâlâ hakim konumdadır.
Tam bir hat dört aşamayı kapsar:
Üreticiler birçok işlemi tek bir baskı makinesinde birleştiriyor; bu nedenle makineler istasyon sayısına göre adlandırılıyor. Tek istasyonlu, iki istasyonlu, üç istasyonlu veya dört istasyonlu bir birleştirici, tek bir döngüde bu kadar çok işlemi gerçekleştirir ve istasyon sayısı, dakika başına çıktıyı ve taban alanını doğrudan etkiler.
Kutu yapım makineleri ürettikleri konteynere ve bir presin içerdiği şekillendirme istasyonu sayısına göre gruplandırılır. Önce makine ailesini seçin; o aile saniyesinde hızı ve takımlamayı doğrulayın.
Bunlar meyve, sebze, deniz ürünleri, et ve alkolsüz içecekler için yuvarlak teneke kutular üretiyor. Üç istasyonlu bir birleştirici tek bir sırayla katlanır, flanşlanır ve gövdeyi oluşturur; dört istasyonlu birleştirici, üst çapı azaltan boyunlandırmayı ekleyerek daha küçük, daha ucuz bir kapağın kullanılabilmesini sağlar. Boyun verme, kapak malzemesinden tasarruf sağlar ancak aletlerin karmaşıklığını arttırır, dolayısıyla üç ve dört istasyon arasındaki seçim, maliyete karşı esneklik kararıdır.
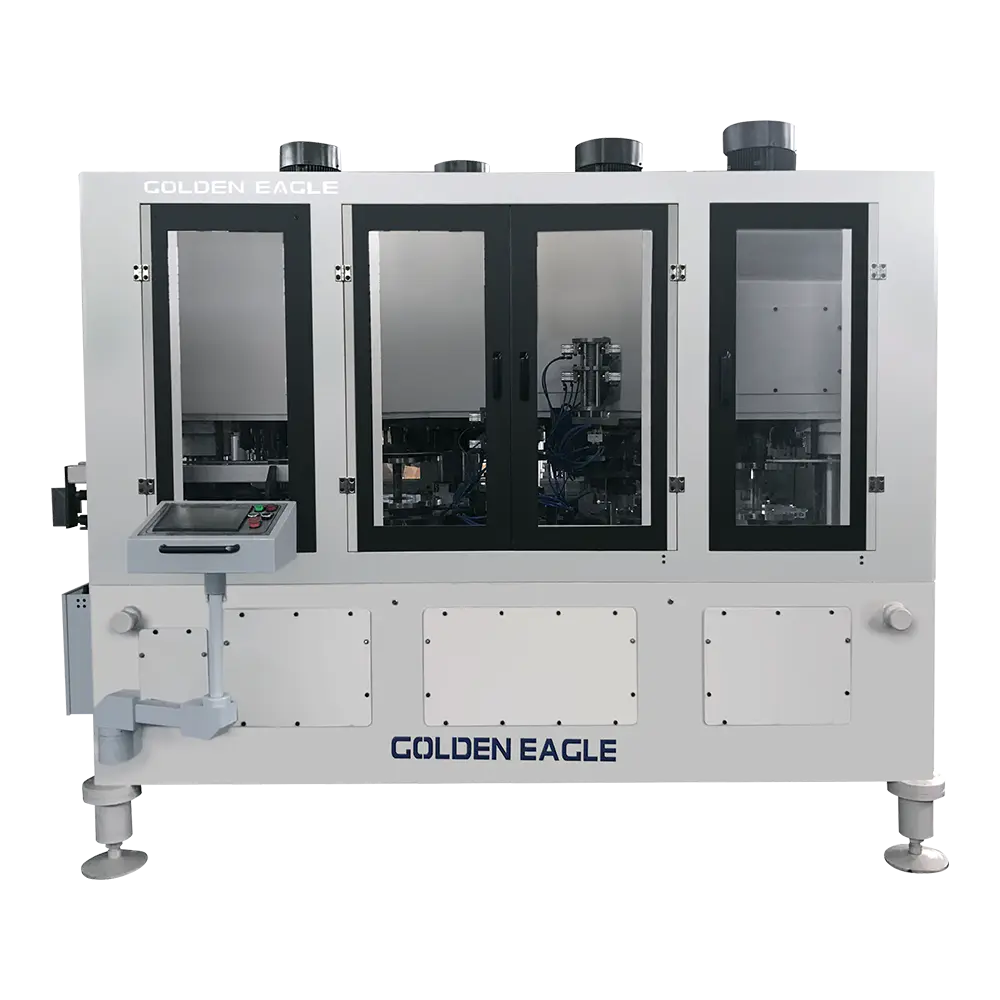
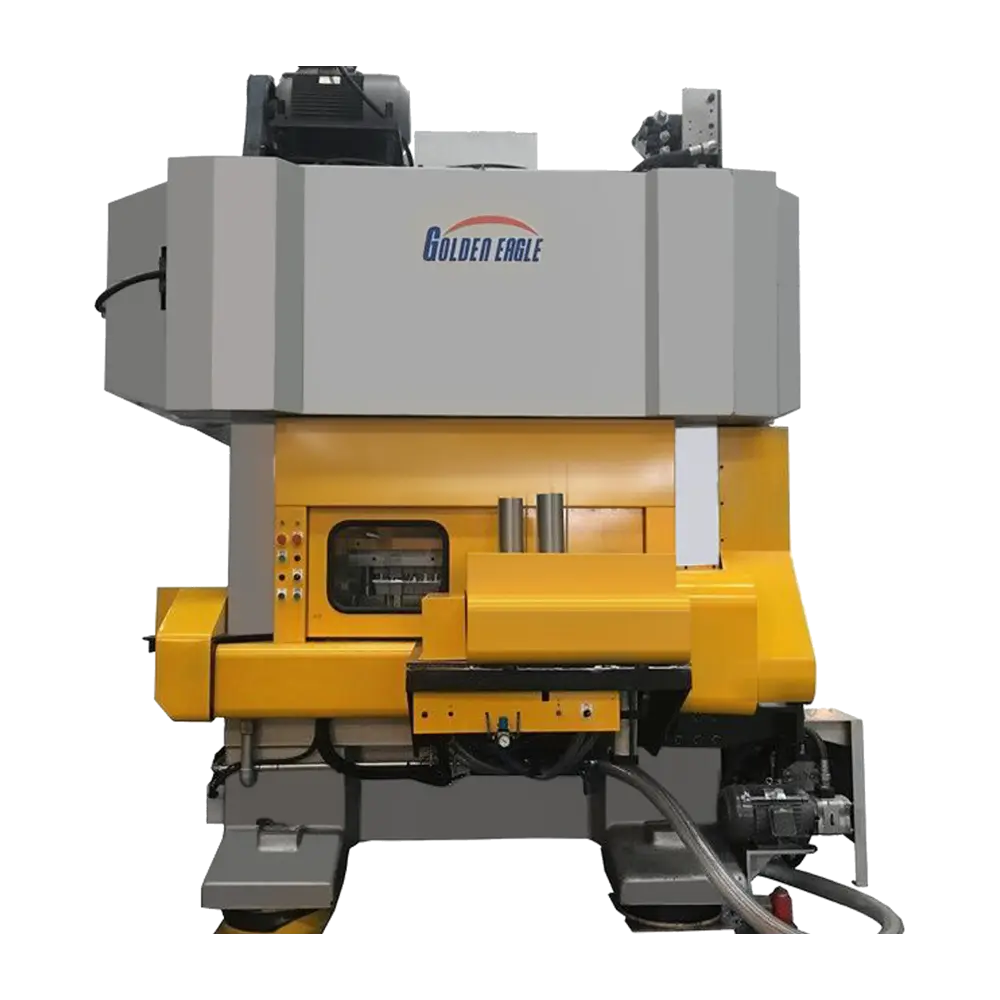
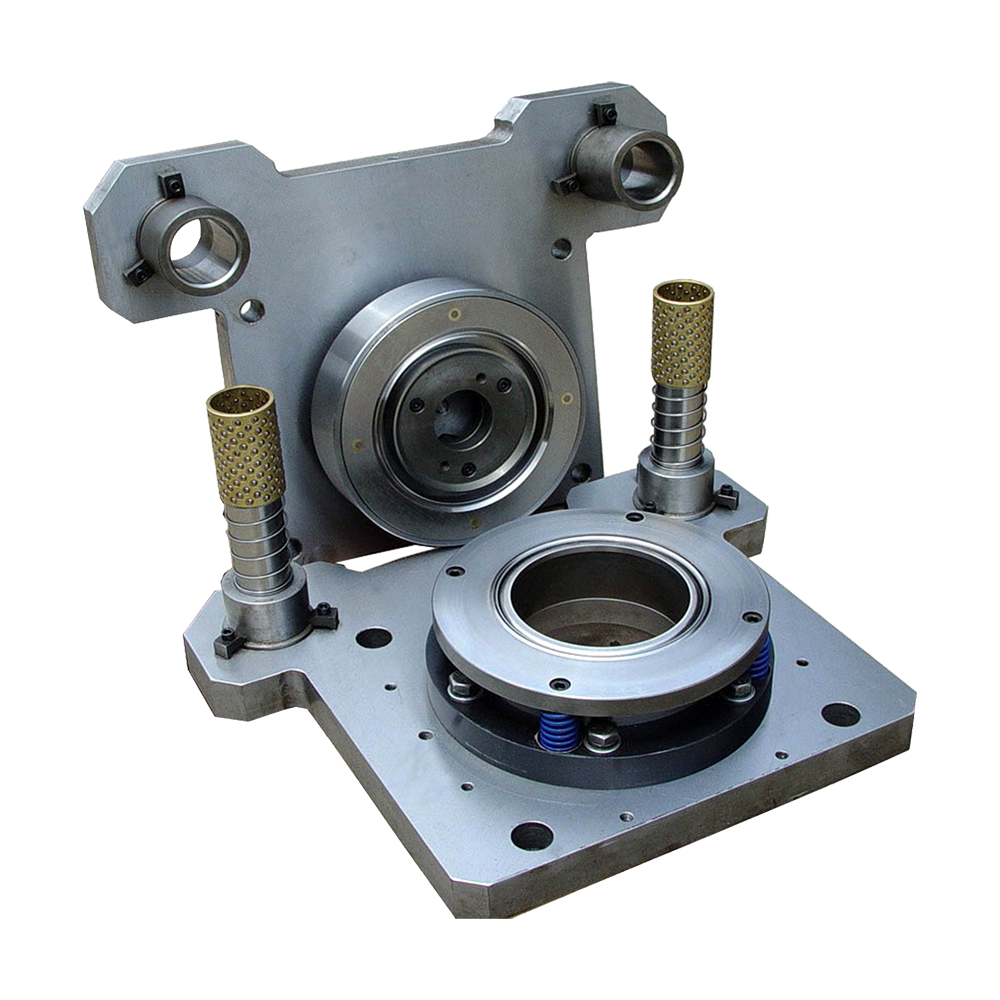
 Yüksek Performanslı Boyun Açma Flanş Boncuklama Kutu Yapma Makinesi Bu otomatik 8 kafalı birleştirici, D52-99 mm boyutlarındaki gıda kutuları için daraltma, kenar oluşturma ve boncuklama işlemlerini gerçekleştirir; dar boyut aralıklarının nadiren değişiklik yaptığı ve dikiş bütünlüğünün kritik olduğu durumlar için idealdir. Ürünü Görüntüle →
Süt tozu kutuları, tazeliği korumak için genellikle nitrojenle yıkanan geniş çaplı kaplardır. Dikişler gaz tutmalı ve gövde boyutları uzun koşularda sabit kalmalıdır. Tek istasyonlu ve çift istasyonlu birleştiriciler bu segmentte hakimdir çünkü kova boyutu aralıkları dardır ve değişiklik nadirdir.
Aerosol kutular iç basınç altında çalıştığından et kalınlığı tutarlılığı ve kaynak kalitesi kritik öneme sahiptir. Bir aerosol hattı normalde bir gövde kaynakçısını koni veya kubbe üstünü oluşturan bir zımbayla birleştirir. Koni için şekillendirme kuvveti düz uçtan daha yüksektir ve patlama testi normal üretim kontrolünün bir parçası haline gelir.
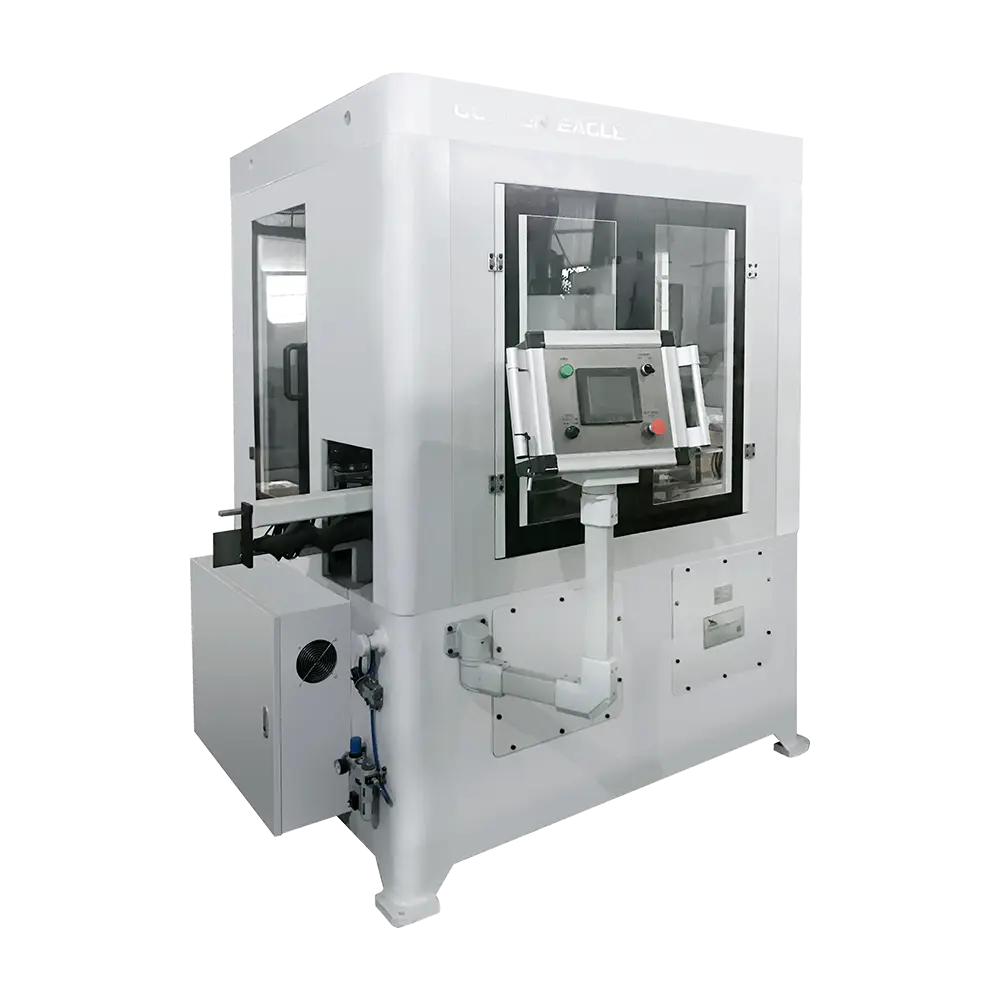
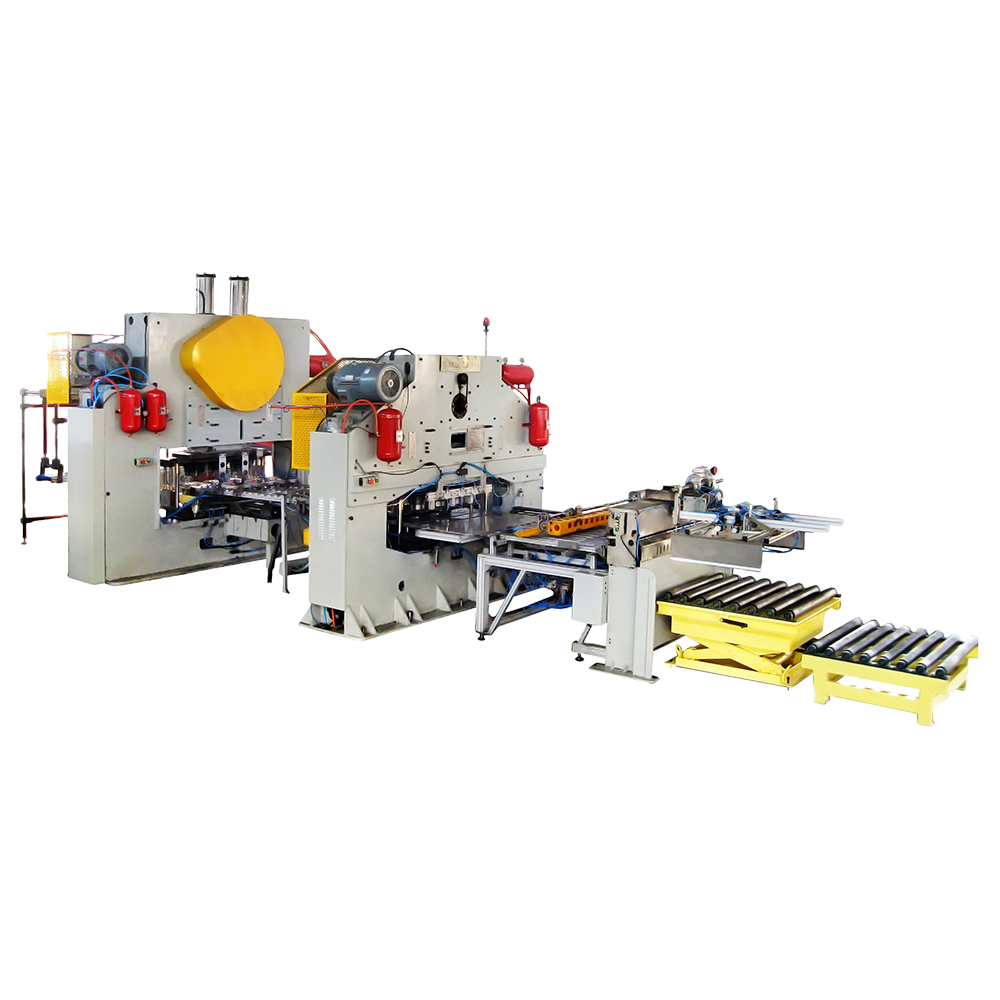
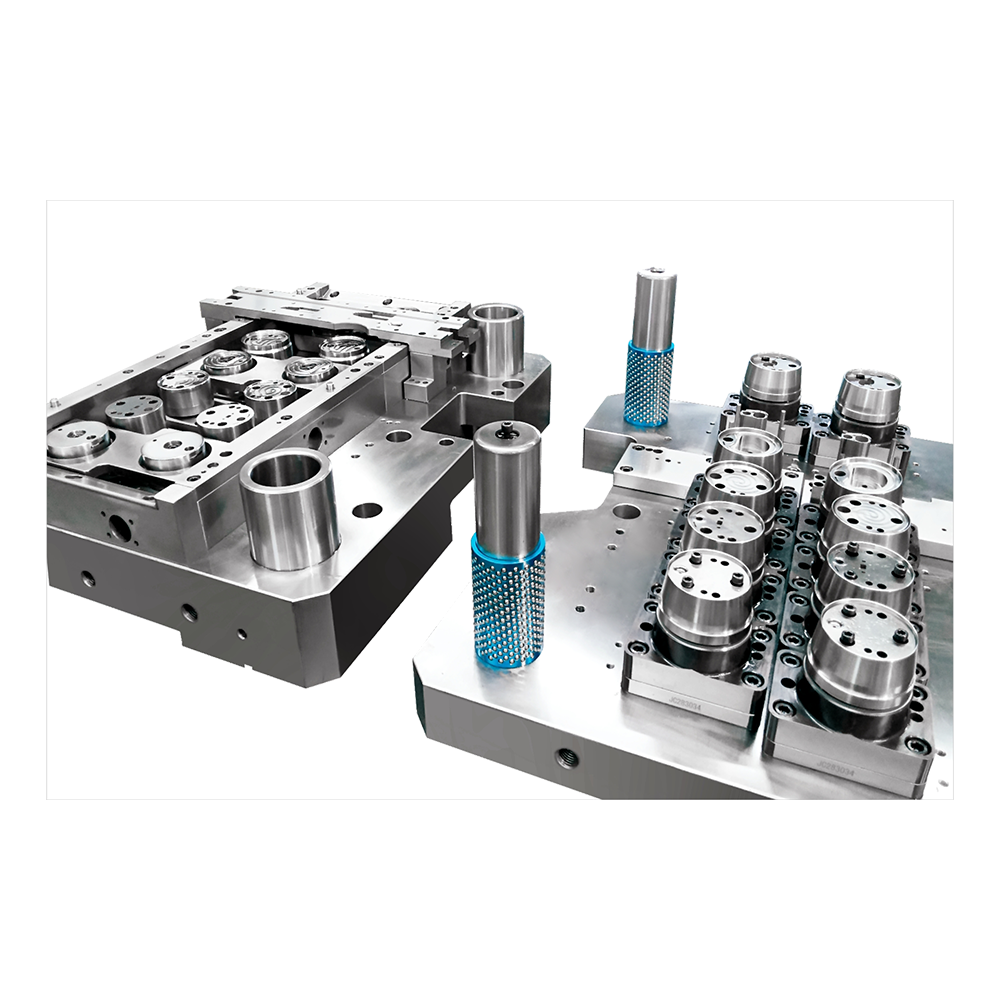
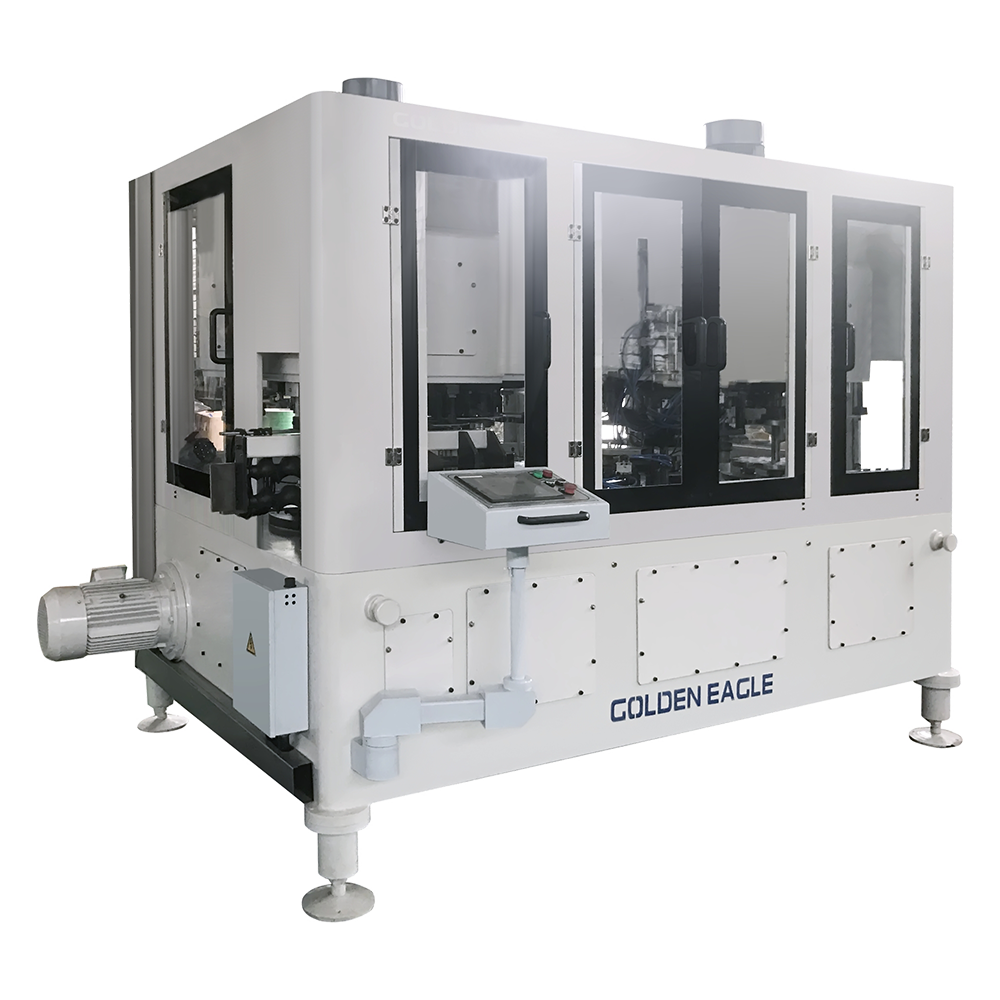 Şekillendirme Punchlı Yüksek Hızlı Aerosol Kutu Üretim Hattı Bu otomatik hat, yüksekliği 320 mm'ye kadar olan aerosol kutuları için boyunlandırma, flanşlama, boncuklama ve dikiş işlemlerini birleştirir ve yüksek kuvvette koni şekillendirme için CNC kontrollü bir zımba içerir. Ürünü Görüntüle →
Kimyasal kutular boyaları, yağlayıcıları, tinerleri ve zirai kimyasalları genellikle daha kalın teneke levhalarda taşır. Kimyasal içerikleri çoğu gıda ürününden daha aşındırıcı olduğundan, daha ağır şekillendirme kapasitesine ve daha kalın levhaya uygun kaynak ayarlarına ihtiyaç duyarlar.
Uçlar ve kapaklar yapımı en zorlu ürünlerdir. Bir uç kapak çizgisi kabukları damgalar ve bir EOE dönüştürme presi çentik çizgisini oluşturur, tırnağı perçinler ve halkayı kabartır. Küçük kalıp aşınması, zayıf açılma performansı olarak hızla kendini gösterir. Kendi kapaklarını yapan üreticiler yaygın bir tedarik darboğazından kaçınırlar çünkü kapakların teslim süreleri genellikle kutu gövdelerine göre daha uzundur.
| Makine ailesi | Üretilen kutu formatları | Tipik tasarım | Ortak son kullanıcılar |
|---|---|---|---|
| Yiyecek ve içecek birleştiricileri | Yuvarlak üç parçalı kutular | Üç veya dört istasyonlu birleştirici | Konserve fabrikaları, içecek doldurucuları |
| Süt tozu birleştiricileri | Büyük yuvarlak gaz geçirmez kutular | Tek veya çift istasyonlu birleştirici | Süt ürünleri ve bebek maması paketleyicileri |
| Aerosol hatları | Basınç dereceli aerosol kutuları | Gövde kaynak makinesi artı koni ve kubbe presi | Kişisel bakım, ev, teknik aerosoller |
| Kimyasal kutu hatları | Ağır kalibreli yuvarlak kutular | Güçlendirilmiş pres ve yüksek akım kaynakçısı | Boyalar, yağlayıcılar, tarım kimyasalları |
| Son kapak ve EOE hatları | Kabuklar ve kolay açılır uçlar | Son baskı artı dönüştürme presi | Konserve tesisleri ve gıda üreticileri kendi kapaklarını işletiyor |
Üç parçalı bir çizgi sabit bir sırayı takip eder. Bunu anlamak, tekliflerin karşılaştırılmasını ve bakımın planlanmasını kolaylaştırır. Sıralama çoğu yiyecek, içecek, süt tozu ve kimyasal kutu hatları için geçerlidir.
Birleştirici makinelerde, bu adımlardan birkaçı tek bir preste gerçekleşir; dolayısıyla birleştirici hat, ayrı tek amaçlı makinelere göre daha az yer kullanır ve daha az operatöre ihtiyaç duyar. Takas daha karmaşık bir takımlamadır: Bir istasyondaki bir arıza tüm birleştiriciyi durdurur.
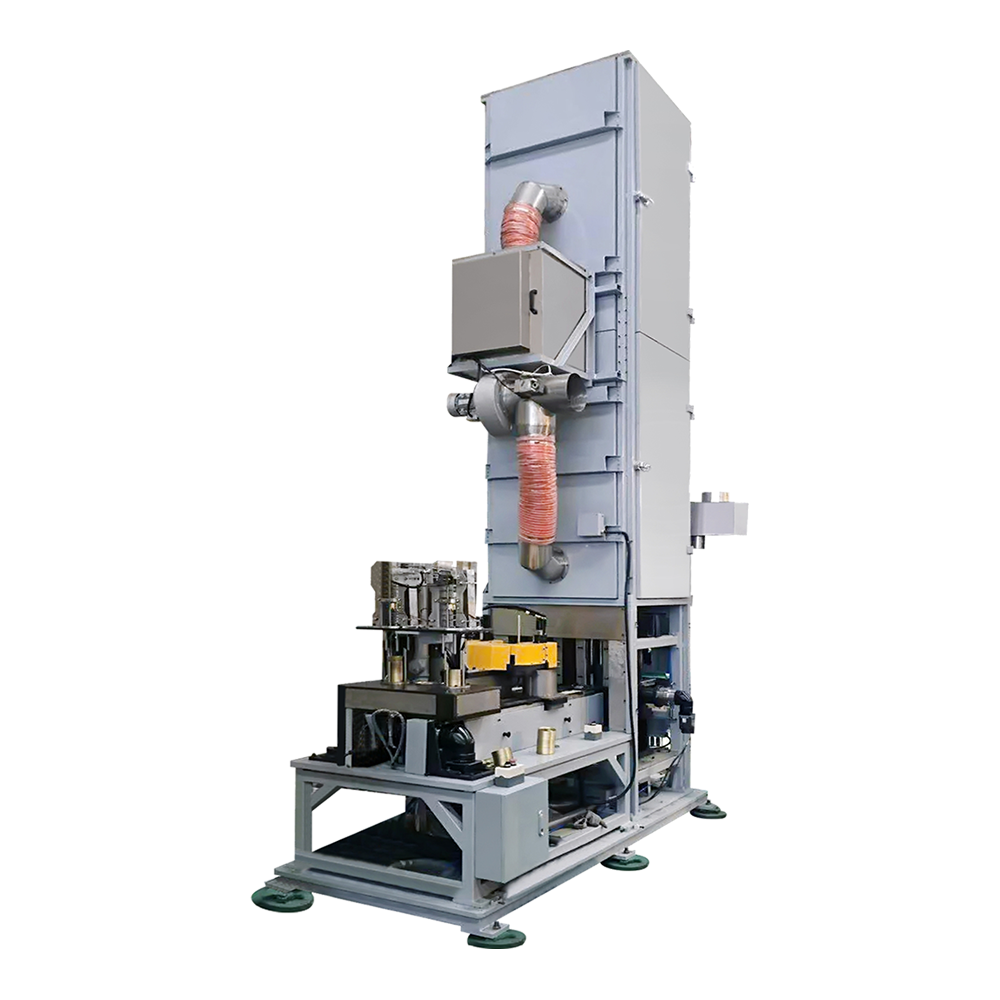
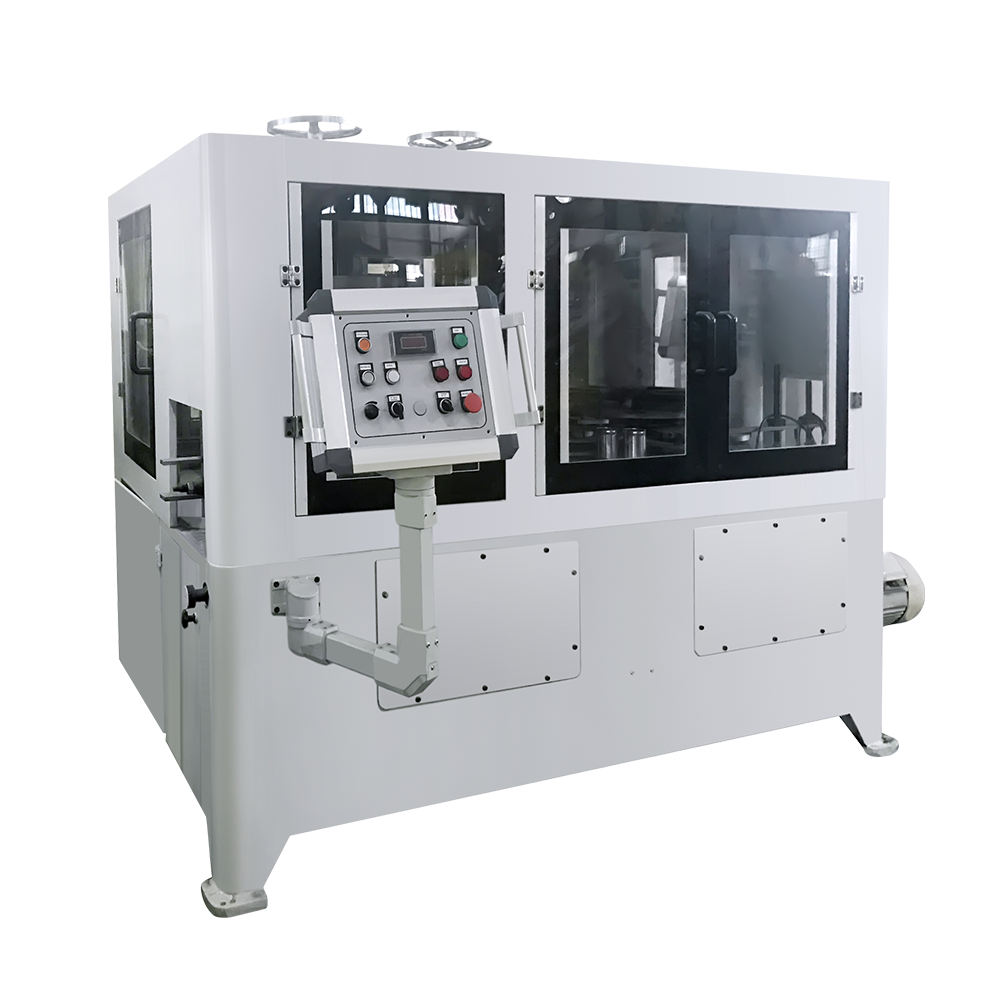
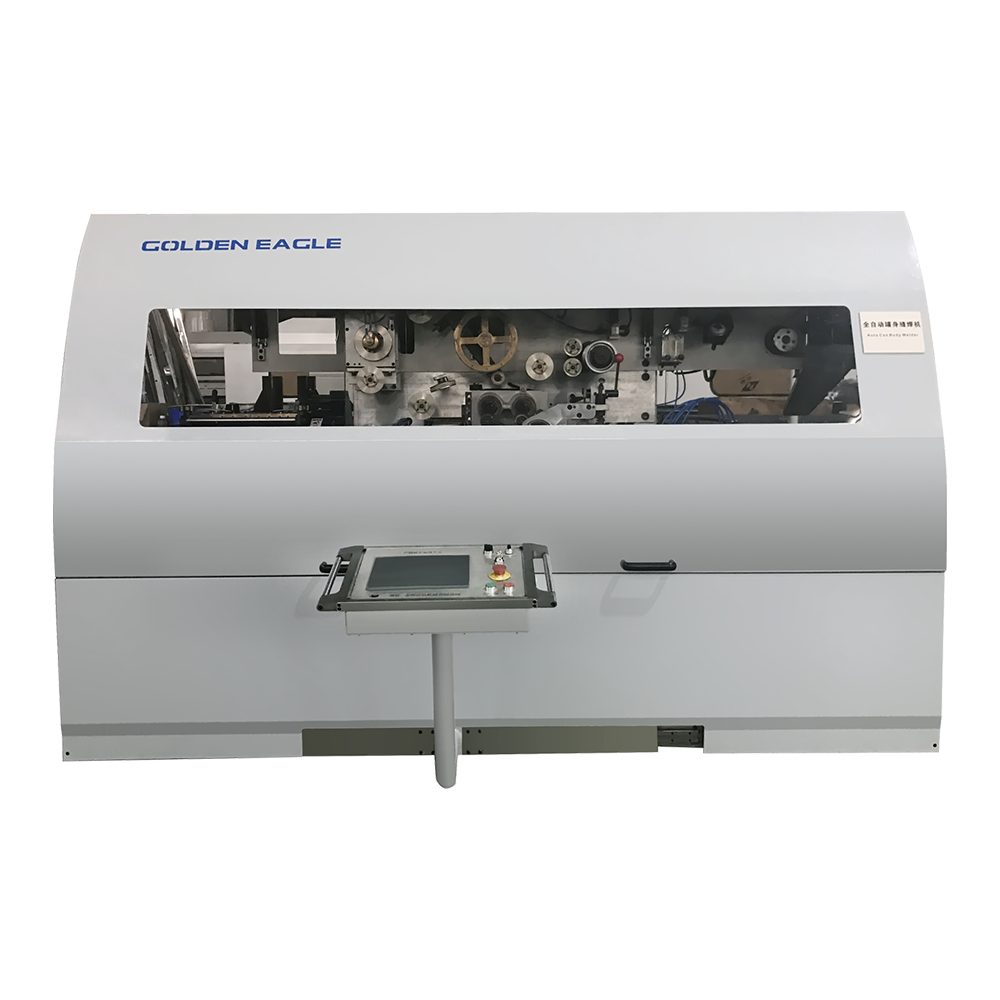 500cpm GT10C-500 Otomatik gövde kaynakçı Makinesi Otomatik Kaynakçı Teneke Kutu Kaynak Makinesi Yüksek Hızlı Ürünü Görüntüle →
Makine ailesi seçildikten sonra beş filtreyi değerlendirin. Bunlar marka itibarından daha önemlidir ve bir siparişi imzalamadan önce doğrulanabilirler.
Adım adım seçim için aşağıdaki yönergelerimizi izleyin Doğru kutu yapma makinesinin nasıl seçileceğine dair kılavuz Fiyat teklifi istemeden önce.
Makine fiyatı yatırımın sadece bir kısmıdır. Eksiksiz bir kurulum, birleştirici veya ayrı presleri, gövde kaynak makinesini, yan şerit kaplamayı ve kurutmayı, uç kapak hattını veya EOE hattını, her kutu boyutu için takım değiştirmeyi, kurulumu, eğitimi ve aşınan parçaların başlangıç stoğunu içerir. Başlık makine fiyatını değil, tüm seri kapsamını karşılaştırın.
Maliyeti en fazla etkileyen dört faktör vardır:
Yararlı karşılaştırma, makine başına maliyet değil, üretilen milyon kutu başına maliyettir. Daha düşük hurda ve daha kısa değişim süreleri olan, biraz daha pahalı bir hat genellikle iki yıl içinde kendini amorti eder.
Kutu yapma makinesi, üzerinde kaynak akımı ve kaplama kimyası bulunan mekanik bir prestir. Planlanmamış duruşların çoğu aynı birkaç yerden kaynaklanır: aşınmış dikiş silindirleri, kirli dilme bıçakları, yanlış ayarlanmış kaynak elektrotları ve eksik yağlama. Basit bir program bunların çoğunu engeller.
Vardiya başına hurda sayımlarını kaydedin; artan hurda oranı genellikle takım aşınmasının ilk işaretidir. Bizim konserve yapma makineleri için bakım notları Bu kontrolleri daha ayrıntılı olarak açıklayın.
Projeye tek sayfalık bir spesifikasyonla başlayın: kutu boyutları, tabaka kalınlığı ve kaplama, vardiya başına hedef kutu sayısı, kapak formatı ve planlanan boyut değişikliklerinin listesi. Bunu yukarıdaki makine aileleriyle eşleştirin ve imzalamadan önce tedarikçiyle çıktıyı, hurda oranını ve takım desteğini doğrulayın. Bu şekilde seçilen bir hat, tabela hızını koruyacak, dikiş kalitesini koruyacak ve uzun yıllar kutu başına tahmin edilebilir bir maliyet sunacaktır.
İlgili Ürünler
1978 yılında kurulan şirket, yurtiçinde ve yurtdışında tanınmış en büyük makinelerden biridir.
Ürün kategorileri
İletişim bilgileri
Zhongshatou Shenjiamen Zhoushan Zhejiang Çin
+86-580-305646